En esta página3
Consulta para elegir la mejor hoja de sierra en frío
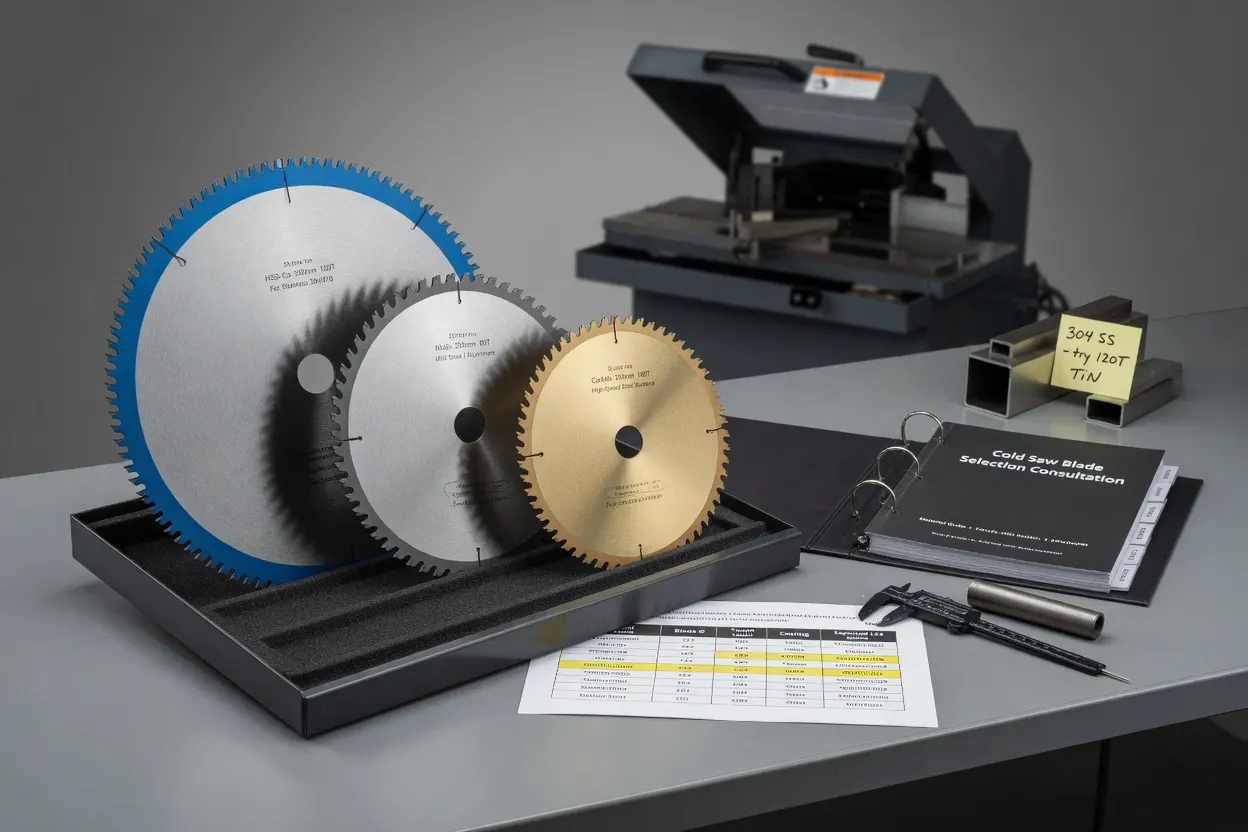
En la fabricación de precisión de metales, una sierra en frío solo es tan buena como la hoja montada en su eje. Si elige correctamente, obtendrá acabados con efecto espejo, cortes a escuadra y una hoja que dura miles de ciclos. Si elige mal, corre el riesgo de dientes dañados, material endurecido por deformación o una pieza arruinada.
Elegir la hoja de sierra en frío perfecta es una ciencia precisa, no un juego de adivinanzas. Si divide el proceso de selección en cuatro fases críticas, puede garantizar un corte perfecto cada vez.
Fase 1: Establezca los límites físicos de su máquina
Antes de fijarse en los dientes o los recubrimientos, hay que consultar la placa de características de la máquina. Una hoja debe coincidir mecánicamente con los componentes de su sierra. En estos parámetros físicos no se puede ceder:
Diámetro exterior (OD)
Su sierra está diseñada para un diámetro de hoja concreto (por ejemplo, 250mm, 315mm, 350mm). Si usa una hoja demasiado pequeña, se reduce la capacidad máxima de corte y se altera la velocidad superficial. Una hoja demasiado grande, simplemente, no cabrá dentro de la protección de seguridad.
Orificio central (diámetro del eje)
Es el agujero central que se desliza sobre el husillo de la máquina. Los tamaños habituales son 32mm y 40mm. El ajuste debe ser exacto para evitar el descentramiento o las vibraciones de la hoja.
Configuración de los orificios de arrastre (agujeros para pasadores)
Las sierras en frío dependen de los orificios para pasadores situados junto al eje para fijar la hoja y transmitir el par. Debe conocer el número de pasadores, su diámetro y el diámetro del círculo de pernos (BCD); por ejemplo, 2/8/45 significa 2 orificios para pasadores, de 8mm de diámetro, sobre un círculo de 45mm.
Diámetro exterior (OD)
Su sierra está diseñada para un diámetro de hoja concreto (por ejemplo, 250mm, 315mm, 350mm). Si usa una hoja demasiado pequeña, se reduce la capacidad máxima de corte y se altera la velocidad superficial. Una hoja demasiado grande, simplemente, no cabrá dentro de la protección de seguridad.
Orificio central (diámetro del eje)
Es el agujero central que se desliza sobre el husillo de la máquina. Los tamaños habituales son 32mm y 40mm. El ajuste debe ser exacto para evitar el descentramiento o las vibraciones de la hoja.
Configuración de los orificios de arrastre (agujeros para pasadores)
Las sierras en frío dependen de los orificios para pasadores situados junto al eje para fijar la hoja y transmitir el par. Debe conocer el número de pasadores, su diámetro y el diámetro del círculo de pernos (BCD); por ejemplo, 2/8/45 significa 2 orificios para pasadores, de 8mm de diámetro, sobre un círculo de 45mm.
Fase 2: Analice la química y la forma de su material
El material que va a cortar determina el metal base de la hoja, la geometría de los dientes y la velocidad de corte necesaria.
Ferrosos frente a no ferrosos
Los aceros al carbono y los aceros inoxidables (ferrosos) requieren hojas de acero rápido (HSS) o de carburo especializadas, que funcionan a bajas RPM (normalmente de 20 a 100 RPM). El aluminio, el latón y el cobre (no ferrosos) requieren un perfil de diente completamente distinto, a menudo con punta de carburo de tungsteno (TCT), y funcionan a RPM mucho más altas (de 800 a más de 3,000 RPM).
Macizos frente a tubos y perfiles
Cortar una barra maciza de acero de 2 pulgadas requiere una hoja completamente distinta que cortar un tubo de acero de 2 pulgadas con un espesor de pared de 1/8 de pulgada. Los materiales macizos necesitan gargantas de diente más grandes para sacar del corte virutas grandes. Los tubos huecos necesitan una separación de dientes más estrecha para evitar que los dientes se enganchen en las paredes delgadas.
Ferrosos frente a no ferrosos
Los aceros al carbono y los aceros inoxidables (ferrosos) requieren hojas de acero rápido (HSS) o de carburo especializadas, que funcionan a bajas RPM (normalmente de 20 a 100 RPM). El aluminio, el latón y el cobre (no ferrosos) requieren un perfil de diente completamente distinto, a menudo con punta de carburo de tungsteno (TCT), y funcionan a RPM mucho más altas (de 800 a más de 3,000 RPM).
Macizos frente a tubos y perfiles
Cortar una barra maciza de acero de 2 pulgadas requiere una hoja completamente distinta que cortar un tubo de acero de 2 pulgadas con un espesor de pared de 1/8 de pulgada. Los materiales macizos necesitan gargantas de diente más grandes para sacar del corte virutas grandes. Los tubos huecos necesitan una separación de dientes más estrecha para evitar que los dientes se enganchen en las paredes delgadas.
Consulta sobre la selección de hojas de sierra en frío Consulta para elegir la mejor hoja de sierra en frío En la fabricación de metal de precisión, su sierra en frío es tan buena como Generado por IA · tfi.tools
- Sección
- Uncategorized
- Actualizado
- 31 de octubre de 2026
- Tiempo de lectura
- 3 min de lectura
Consúltelo con nuestro equipo
Indíquenos lo que necesita y nuestro equipo le responderá por correo electrónico.
Enviar una consulta